
Uncategorized
Cómo aplicar polvo adhesivo DTF sin desperdicio
Oct
Un estampado DTF puede salir con colores intensos y aun así fallar al primer lavado si el adhesivo se aplicó mal. Saber cómo aplicar polvo adhesivo DTF no consiste en cubrir el diseño con la mayor cantidad posible de polvo: consiste en crear una capa uniforme que se funda correctamente con la tinta y con la prenda, sin contaminar detalles ni desperdiciar material.
Para un taller, este paso define buena parte de la productividad. Un exceso de polvo deja bordes gruesos, tacto pesado y residuos alrededor del diseño. Una cobertura insuficiente provoca zonas que no se adhieren, grietas o desprendimientos. La meta es sencilla: que el polvo quede solo donde hay tinta blanca húmeda y que forme una película adhesiva homogénea después del curado.
Qué hace el polvo adhesivo en DTF
El polvo adhesivo DTF es un adhesivo termofusible, normalmente basado en poliuretano, que se aplica sobre la tinta blanca aún húmeda impresa en el film PET. Durante el curado, sus partículas se funden y se integran con la tinta. Más adelante, al prensar el transfer sobre la tela, esa capa se activa para fijar el diseño a la prenda.
No todos los polvos se comportan igual. Hay formulaciones más finas para detalles pequeños, otras con mayor elasticidad para prendas deportivas y alternativas con distintos rangos de fusión. Por eso, aunque un parámetro de temperatura pueda servir como punto de partida, el resultado final depende del conjunto: film, tinta, polvo, horno o shaker, termofijadora y tipo de tela.
Un polvo de baja calidad o mal almacenado puede absorber humedad, generar grumos y fundirse de forma irregular. Si el adhesivo no fluye parejo, no hay ajuste de presión que compense completamente el problema al momento de estampar.
Cómo aplicar polvo adhesivo DTF paso a paso
El momento correcto para aplicar el polvo es inmediatamente después de imprimir, cuando la tinta blanca sigue húmeda. Si la tinta comienza a secarse antes de recibir el adhesivo, la cobertura será irregular y los bordes del gráfico pueden quedar débiles.
1. Imprima sobre el film correcto y revise la tinta blanca
Imprima el diseño en modo espejo sobre el lado recubierto del film PET DTF. La capa de color se imprime primero y la tinta blanca va encima como respaldo. Antes de aplicar el polvo, confirme que la base blanca cubra correctamente todo el arte, especialmente en letras delgadas, degradados y contornos.
La tinta blanca es la superficie a la que se adhiere el polvo. Si hay zonas sin blanco donde el diseño requiere adhesión, el problema no se soluciona agregando más polvo. Primero corrija el perfil de impresión, las pasadas de blanco o el mantenimiento del cabezal.
2. Cubra toda la tinta húmeda sin presionar el film
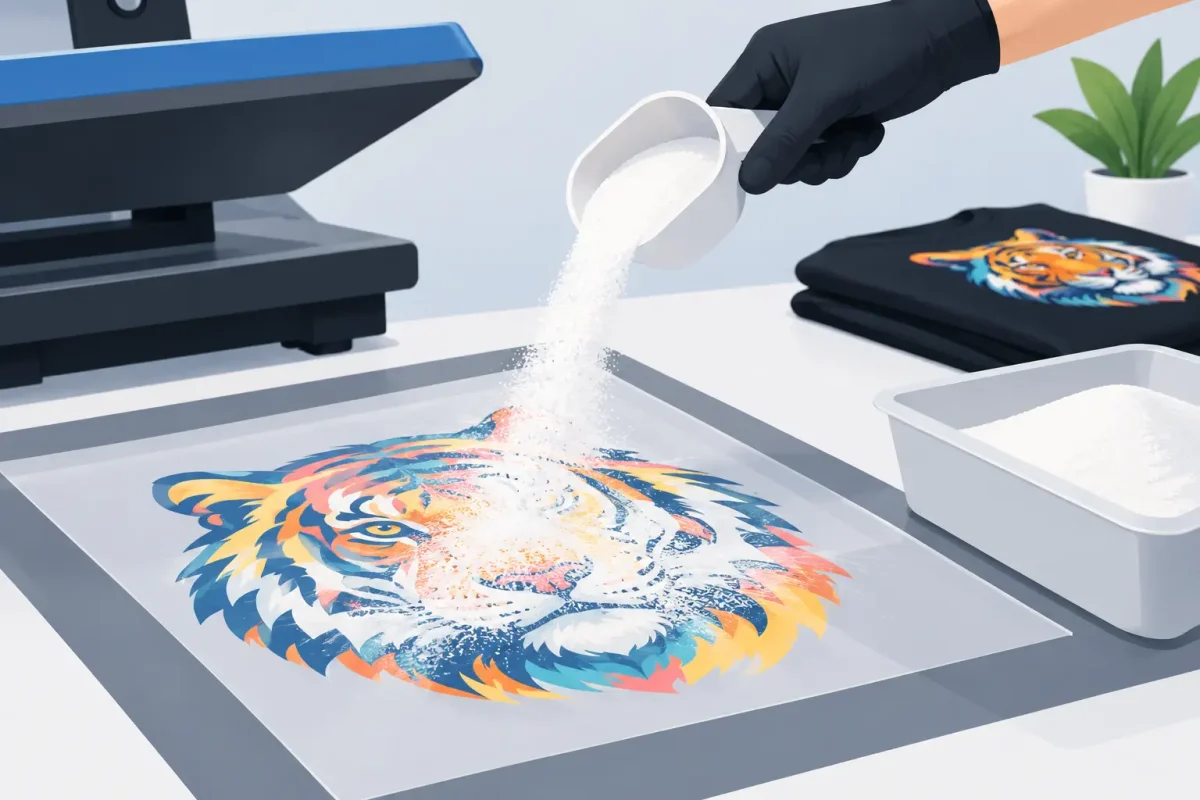
Coloque el film sobre una bandeja limpia y vierta polvo suficiente para cubrir por completo el área impresa. Mueva el film con suavidad para que el adhesivo toque toda la tinta blanca. No presione con los dedos ni frote la superficie: la tinta puede correrse y los detalles pequeños pueden deformarse.
En producción manual, conviene trabajar sobre una bandeja amplia que permita recoger el excedente. En una línea con shaker automático, el equipo distribuye y recupera el polvo de manera más consistente, una ventaja importante cuando se manejan tirajes diarios altos.
3. Retire el excedente con movimientos controlados
Sostenga el film por los extremos y dé pequeños golpes secos, inclinándolo de distintos lados. El objetivo es desprender el polvo que no se fijó a la tinta, en particular el que quedó entre letras, en transparencias o alrededor de trazos finos.
No sacuda con fuerza excesiva. Un movimiento brusco puede dejar sectores descubiertos o desplazar tinta recién impresa. Tampoco deje una nube de polvo sobre el diseño por seguridad: ese residuo se fundirá durante el curado y aparecerá como puntos brillantes o una película no deseada alrededor de la imagen.
Una buena revisión visual debe mostrar el diseño completamente cubierto, pero con las áreas transparentes del film limpias. Si ve polvo fuera del arte, retire el excedente antes de llevar el film al horno.
4. Cure hasta gelificar, no hasta quemar
El curado transforma el polvo suelto en una capa adhesiva uniforme. Según la formulación del polvo y el equipo, los parámetros suelen estar alrededor de 110 a 130 °C durante 2 a 5 minutos. Sin embargo, la ficha técnica del insumo debe ser la referencia principal, porque una diferencia pequeña de temperatura real puede cambiar el resultado.
El adhesivo está listo cuando se observa fundido y uniforme, con apariencia ligeramente brillante o de piel de naranja fina. No debe quedar con textura de polvo seco, pero tampoco debe hervir, amarillear o formar burbujas. Si el film se ondula demasiado, el horno puede estar entregando más calor del indicado o el tiempo de exposición puede ser excesivo.
En un horno convencional, mida la temperatura real con instrumentos confiables. El indicador del equipo no siempre refleja la temperatura que recibe el film. En un shaker con túnel de curado, revise la velocidad de banda, la distribución del polvo y el flujo de aire antes de ajustar todo el proceso a partir de una sola prueba.
Parámetros que debe controlar en cada lote
La aplicación del polvo no se evalúa aislada del resto del flujo DTF. Antes de pasar a producción, haga una muestra sobre la tela real que usará el cliente. Algodón, poliéster, mezclas, prendas elásticas y textiles con acabados repelentes responden de manera diferente.
| Variable | Señal de control | Riesgo si falla | |—|—|—| | Cobertura de polvo | Toda la tinta blanca queda cubierta | Desprendimiento parcial | | Retiro de excedente | Film limpio fuera del diseño | Halos, puntos y tacto rígido | | Curado | Adhesivo fundido, sin quemadura | Baja adhesión o film quebradizo | | Prensado final | Temperatura, presión y tiempo consistentes | Transfer incompleto o bordes levantados |
Después del curado, el transfer debe almacenarse plano, seco y protegido del polvo. Si se acumulan films sin protección cerca de la zona de impresión, es fácil contaminar la capa adhesiva antes del prensado.
Errores comunes al aplicar polvo DTF
El error más frecuente es usar más polvo pensando que así se mejora la adherencia. En realidad, una capa demasiado gruesa puede dejar un estampado duro, pesado y menos flexible. El adhesivo debe cubrir, no acumularse. Esto se nota especialmente en diseños grandes para camisetas, donde el tacto tiene impacto directo en la percepción de calidad.
Otro error es reutilizar polvo contaminado. El excedente se puede recuperar si cae en una bandeja limpia y seca, pero no si contiene fibras textiles, tinta seca, residuos de film o humedad. Mezclar polvo limpio con contaminado traslada el problema a toda la producción. Mantenga recipientes cerrados y rotulados para evitar confusiones entre referencias.
También es común curar con una termofijadora cerrada directamente sobre el film sin respetar una separación adecuada. El calor localizado y la presión pueden empujar el adhesivo, marcar la impresión o fundirlo de forma desigual. Si se usa este método por falta de horno, siga las recomendaciones específicas del fabricante y haga pruebas antes de producir un pedido completo.
Por último, no diagnostique el polvo como responsable de todo desprendimiento. Si el transfer se ve correcto pero falla en la tela, revise el prensado final, la presión efectiva de la plancha, el preplanchado para eliminar humedad y la presencia de aprestos o recubrimientos en la prenda.
Cuándo conviene pasar de aplicación manual a shaker
La aplicación manual funciona muy bien para emprendimientos, muestras, diseños personalizados y volúmenes moderados. Exige técnica, pero permite controlar el proceso con una inversión inicial menor. El límite aparece cuando el operador debe repetir el mismo gesto cientos de veces al día y la variación entre piezas comienza a generar reprocesos.
Un shaker automático cobra sentido cuando el taller necesita velocidad, repetibilidad y mejor recuperación del adhesivo. Reduce la manipulación del film húmedo y estandariza la dosificación y el curado. No es una compra que se justifique solo por tamaño de equipo: se justifica cuando el volumen, la mano de obra y las pérdidas por errores ya afectan la rentabilidad.
En Colgraphic, la recomendación correcta parte de su volumen de producción, el tipo de prendas y el espacio disponible para operar. Un equipo debe reducir cuellos de botella, no agregar una complejidad que el negocio todavía no necesita.
Antes de iniciar un pedido grande, reserve unos minutos para probar cobertura, curado y prensado sobre la misma tela del trabajo final. Esa prueba pequeña puede evitar una jornada completa de desperdicio y le da a su taller un estándar que puede repetir con confianza.
